Comment maximiser en toute sécurité la cadence de production d'une presse à comprimés standard
La cadence de production d'une presse à comprimés constitue un facteur déterminant pour la rentabilité des processus de fabrication industrielle. Que ce soit dans l'industrie pharmaceutique, lors de la fabrication de compléments alimentaires ou dans la production chimique, une presse à comprimés performante permet d'augmenter les volumes, de réduire les délais de production et d'optimiser l'utilisation des ressources existantes.
Toutefois, une vitesse de machine plus élevée ne se traduit pas automatiquement par une quantité accrue de comprimés commercialisables. Le dépassement des limites techniques peut entraîner des problèmes de qualité, une usure accrue de l'outillage ainsi que des arrêts non planifiés. Il est donc essentiel d'optimiser systématiquement le rendement d'une presse à comprimés standard, tout en respectant l'ensemble des exigences de sécurité.
Les principaux facteurs déterminant la capacité de production d'une presse à comprimés
La capacité de production réelle dépend de plusieurs facteurs techniques et liés aux matériaux. Le type de machine, le nombre de postes de pressage, la vitesse de rotation, les caractéristiques du matériau à presser et le temps de compactage requis revêtent une importance particulière.
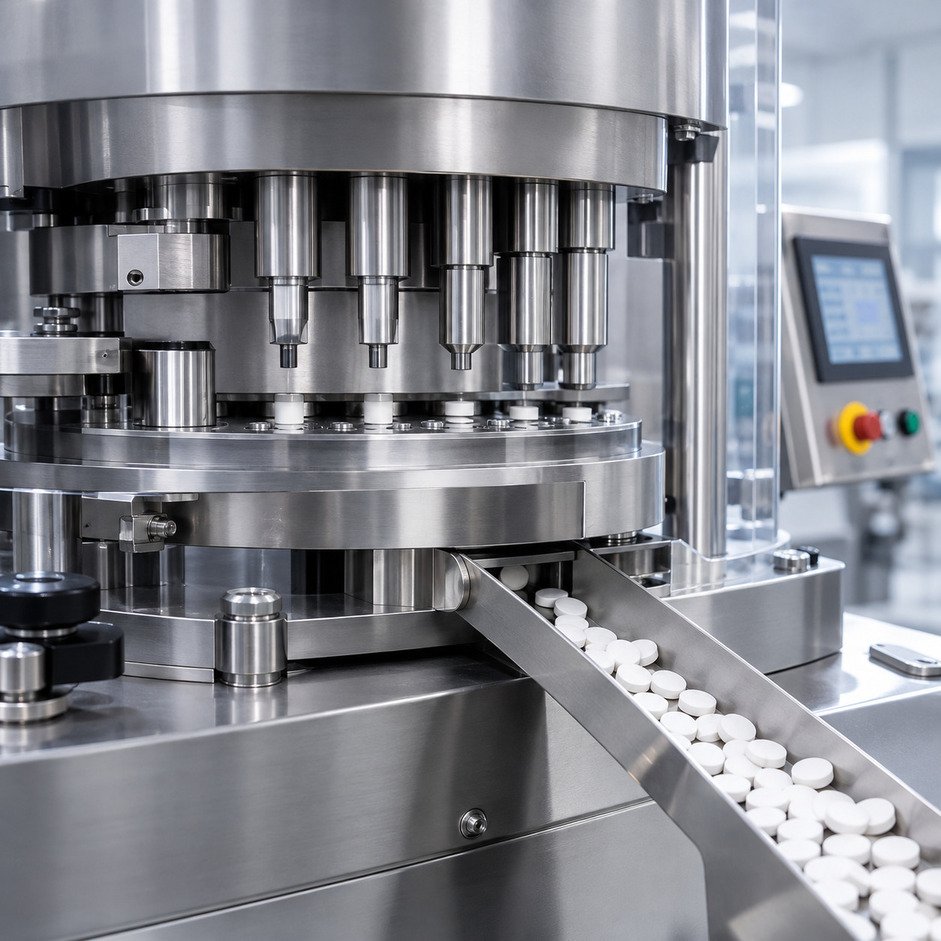
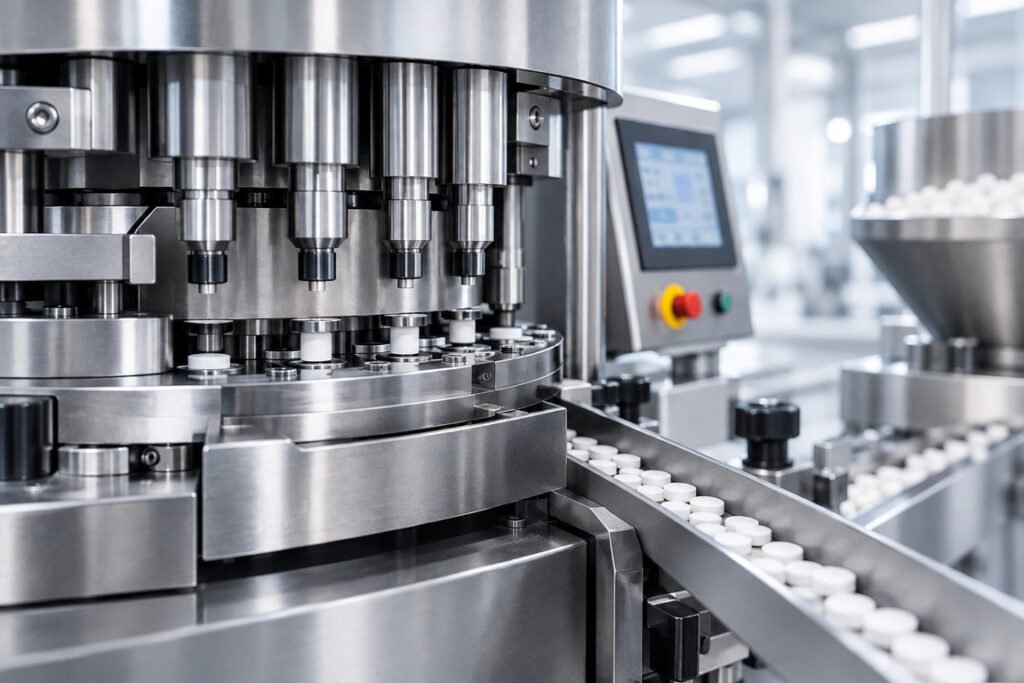
Dans le cas d'une presse à comprimés rotative, la capacité théorique horaire peut être calculée en fonction du nombre de postes de compression, du nombre de tours par minute et du nombre de comprimés produits par poste.
Une machine dotée de 20 postes de compression et tournant à 30 tours par minute permet, à raison d'un comprimé par poste, d'atteindre théoriquement une cadence de 36 000 comprimés par heure. Toutefois, le rendement réel en produits conformes peut être inférieur en raison des rebuts, de l'alimentation en matériau, des contrôles qualité et des temps d'arrêt.
Pour une évaluation réaliste des performances, les fabricants ne devraient donc pas se limiter à la vitesse de rotation maximale, mais également prendre en compte la stabilité de l'ensemble du processus de production.
Optimiser progressivement la vitesse de la machine
L'un des moyens les plus évidents d'accroître la productivité consiste à ajuster la vitesse de rotation. Dans le cas des presses rotatives, une vitesse de rotation plus élevée permet d'augmenter le nombre de comprimés produits par heure.
Toutefois, la vitesse ne doit être modifiée que dans les limites de fonctionnement autorisées par le fabricant de la machine. À cet égard, il convient de prendre en compte le remplissage requis de la matrice, le temps de maintien sous pression et la résistance mécanique des outillages.
Une vitesse excessive peut entraîner une compression insuffisante des comprimés ou des variations de poids. Il est donc recommandé de procéder à une optimisation progressive, assortie de contrôles documentés de la qualité du produit.
La vitesse optimale est atteinte lorsque la machine fonctionne de manière stable sur une période prolongée et qu'elle satisfait de façon fiable aux exigences de qualité définies.
Assurer une alimentation en matériau régulière
Un flux de matière continu constitue une condition essentielle pour une cadence de production élevée. Même une presse à comprimés performante ne peut exploiter pleinement sa capacité si la poudre ou les granulés pénètrent dans les matrices de manière irrégulière.
Les matériaux présentant une mauvaise aptitude à l'écoulement, une répartition granulométrique irrégulière ou une grande sensibilité à l'humidité sont particulièrement problématiques. Ils peuvent entraîner un remplissage incomplet des matrices ainsi que des variations du poids des comprimés.
Une amélioration de l'alimentation en matériau peut être obtenue grâce à des propriétés de granulés appropriées, des systèmes d'alimentation correctement réglés et des conditions ambiantes maîtrisées.
Sur les machines équipées d'un système d'alimentation forcée, le réglage du dispositif d'alimentation doit être adapté au matériau concerné ainsi qu'à la vitesse de production. Il convient de veiller à éviter toute contrainte mécanique excessive ou toute ségrégation du matériau.
Ajuster correctement la force de pressage et le temps de compactage
La force de compression influence de manière déterminante la résistance et la structure des comprimés finis. Une densification insuffisante peut entraîner la formation de produits fragiles, tandis qu'une contrainte excessive risque d'endommager l'outillage ou de provoquer des altérations indésirables des propriétés des comprimés.
Par ailleurs, l'augmentation de la vitesse de la machine modifie la durée pendant laquelle le matériau est soumis à une pression. Ce que l'on appelle le « temps de séjour » revêt une importance particulière, notamment dans le cas de formulations difficiles à comprimer.
Une optimisation fiable des performances nécessite donc une analyse conjointe de la force de pressage, de la vitesse et du comportement du matériau.
Pour les produits pharmaceutiques, il est en outre nécessaire de respecter des paramètres de procédé validés ainsi que des exigences de qualité spécifiques au produit. Toute modification sortant de la plage de procédé approuvée ne peut être effectuée sans une évaluation et une approbation appropriées.
Un entretien régulier réduit les interruptions de production.
Une presse à comprimés bien entretenue fonctionne de manière plus fiable et est capable de maintenir ses performances nominales sur de longues périodes. À l'inverse, des outillages usés, une lubrification insuffisante ou des composants de la machine encrassés peuvent nuire à la qualité de la production.
Parmi les principales opérations de maintenance, on trouve :
Contrôle régulier des poinçons, des matrices et des autres pièces d'usure.
Nettoyage des composants en contact avec le produit, conformément aux instructions du fabricant.
Vérification des points de lubrification et des éléments mobiles de la machine.
Contrôle des capteurs, des dispositifs de sécurité et des systèmes de surveillance.
Documentation des pannes, des opérations de maintenance et des changements d'outils.
Avant toute opération de maintenance, la machine doit être arrêtée conformément aux procédures de sécurité en vigueur et sécurisée contre tout démarrage intempestif.
Une stratégie de maintenance préventive permet de détecter les problèmes techniques à un stade précoce et d'éviter les arrêts non planifiés.
Prendre en compte la qualité de l'outillage et la conception des comprimés
Les poinçons et matrices utilisés influencent non seulement la forme des comprimés, mais aussi la vitesse de production atteignable. Des outillages endommagés ou inadaptés peuvent entraîner des problèmes tels que l'adhérence, une compaction irrégulière et des difficultés lors de l'éjection des comprimés. À l'inverse, des outillages de haute qualité, parfaitement adaptés à la machine et à la formulation, favorisent la stabilité du processus de production. La conception du comprimé joue également un rôle déterminant : des formes complexes, des gravures profondes ou des arêtes fragiles peuvent imposer des contraintes spécifiques en matière de compaction et d'éjection. Par conséquent, le choix des outillages doit prendre en compte, de manière globale, les propriétés des matériaux, la forme souhaitée du comprimé, la compatibilité avec la machine ainsi que les exigences en matière de nettoyage.
Améliorer le contrôle qualité en cours de production
Une vitesse de production accrue n'est économiquement pertinente que si les comprimés fabriqués répondent aux normes de qualité requises. Les critères de qualité pertinents incluent, par exemple, le poids des comprimés, leur épaisseur, leur résistance mécanique, leur résistance à l'abrasion ainsi que, le cas échéant, leurs propriétés de désagrégation ou de libération. Les systèmes de surveillance modernes permettent de détecter précocement les écarts et de mettre en évidence les variations au sein du processus. À cet égard, les contrôles de poids automatiques et la surveillance de la force de compression fournissent des informations précieuses. Il est toutefois important de noter que ces systèmes de contrôle ne sauraient se substituer à une validation de procédé appropriée ; ils contribuent plutôt à la surveillance continue d'un processus de fabrication déjà maîtrisé.
Allier cadence de production et sécurité au travail
Lors de toute augmentation des performances, la sécurité du personnel opérateur doit demeurer la priorité absolue. Les capots de protection, les dispositifs de verrouillage, les arrêts d'urgence et autres systèmes de sécurité ne doivent en aucun cas être neutralisés dans le but d'atteindre des vitesses plus élevées. Il convient également de prendre en compte la formation de poussières, les nuisances sonores et les risques potentiels liés aux pièces mobiles de la machine. En cas de traitement de poussières inflammables, des mesures de protection contre les explosions, adaptées à la situation, sont en outre nécessaires. Les exigences concrètes dépendent des matériaux utilisés, de la conception de la machine et de la réglementation en vigueur. Le personnel opérateur doit bénéficier d'une formation régulière et connaître les paramètres de fonctionnement autorisés ainsi que les procédures à suivre en cas de dysfonctionnement.
Utiliser le taux de rendement synthétique comme indicateur
L'indicateur « Overall Equipment Effectiveness » (OEE) — ou « taux de rendement synthétique » (TRS) — est adapté pour évaluer la performance réelle de la production. Il prend en compte trois aspects essentiels : la disponibilité, la performance et la qualité. Cela permet de déterminer si les pertes de production sont principalement dues à des arrêts, à une réduction de la cadence ou à des produits défectueux.
Une machine fonctionnant à une vitesse très élevée peut, par exemple, afficher une performance globale inférieure à celle d'une installation tournant un peu moins vite, mais générant peu de rebuts et connaissant peu d'interruptions. L'analyse régulière du TRS (Taux de Rendement Synthétique) permet d'identifier des axes d'amélioration et de hiérarchiser les mesures d'optimisation de manière ciblée.
Conclusion : une performance accrue grâce à des processus stables
Le moyen le plus efficace et durable d'augmenter la cadence de production d'une presse à comprimés standard consiste à harmoniser les paramètres de la machine, les propriétés des matériaux, la maintenance et le contrôle qualité. Plutôt que d'accroître uniquement la vitesse de rotation, les fabricants devraient analyser l'ensemble du processus de production et mettre en œuvre des améliorations techniques de manière systématique.
Une alimentation en matériau régulière, des outils adaptés, des conditions de compression maîtrisées et une surveillance fiable des machines constituent la base d'une productivité élevée. L'objectif primordial n'est pas la vitesse théorique maximale, mais une production de comprimés durablement sûre, stable et économique.
Eine moderne Tablettenpressmaschine ist das technologische Herzstück der modernen pharmazeutischen Produktion, der chemischen Industrie sowie der Herstellung von Nahrungsergänzungsmitteln. Als...
Die moderne Pharmaindustrie und die Nahrungsergänzungsmittelbranche stehen kontinuierlich vor der Herausforderung, enorme Stückzahlen bei gleichbleibend hoher Qualität zu produzieren. Hier...
Die Herstellung von Tabletten hat sich im Laufe der Jahrzehnte von einem einfachen handwerklichen Prozess zu einer hochkomplexen, technologisch fortgeschrittenen...
Die pharmazeutische Produktion steht unter einem stetigen Druck, Durchsatzraten zu erhöhen, die Produktqualität zu stabilisieren und gleichzeitig die Betriebskosten durch...