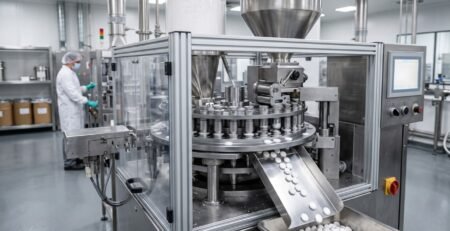
Výroba tablet je vysoce přesný proces, ve kterém musí být přesně koordinovány různé faktory, aby se vyrobily jednotné, stabilní a standardně splňující tablety. Tabletovací lisy, ať už excentrické nebo rotační, jsou srdcem výroby. Navzdory nejmodernějším technologiím a automatizaci se v každodenní výrobě pravidelně vyskytují poruchy a problémy s kvalitou. Tyto problémy je nutné rychle identifikovat a vyřešit, aby se předešlo prostojům ve výrobě nebo vadným šaržím. Tento článek zkoumá nejčastější problémy s tabletovacími lisy, jejich příčiny a metody řešení problémů v praktickém kontextu.
Klíčovým problémem, který se často vyskytuje, je tzv. „zakrytí“ – odlupování horní nebo spodní vrstvy tablety během fáze vyhazování nebo krátce po ní. Tento jev může být způsoben nedostatečnou koncentrací pojiva, nesprávnou úrovní vlhkosti nebo příliš vysokou rychlostí lisování. Nerovnoměrný tok prášku nebo použití příliš jemných částic v granulích může také podporovat zakrytí. V praxi je zásadní pečlivá kontrola granulí, zejména s ohledem na tekutost a obsah vlhkosti. Moderní lisy jsou vybaveny senzory pro sledování lisovacího tlaku a konzistence tablet, ale manuální ovládání a jemné nastavení zůstávají kritickým faktorem.
Dalším rozšířeným problémem je „lepení“, kdy se granule lepí na razníky nebo matrice. To vede k nerovnoměrným tvarům tablet, kolísání hmotnosti a časem může poškodit součásti stroje. Mezi příčiny mohou patřit nadměrně vlhké granule, nedostatečně potažené razníky nebo použití hygroskopických pomocných látek. Klíčovou roli zde hraje pravidelné čištění lisovacích nástrojů a výběr vhodných maziv nebo separačních činidel. V některých případech je nutná úprava složení, zejména pokud mají některé účinné látky tendenci se lepit.
Laminace také často představuje problém. K tomu dochází, když se tablety horizontálně rozdělí, což naznačuje příliš rychlé odvzdušnění, nedostatečné stlačení nebo chybnou granulaci. Laminace je často ukazatelem toho, že profil lisování není optimálně přizpůsoben produktu. Tuto situaci lze napravit snížením rychlosti nebo přechodem na dvoustupňové stlačování. Zároveň je důležité zkontrolovat, zda mají použité plniva dostatečnou plastickou deformovatelnost.
Kromě toho se často vyskytují problémy s konzistencí hmotnosti, zejména při vysokých rychlostech lisování nebo u prášků se špatnou tekutostí. Kolísání hmotnosti tablet může mít jak mechanické příčiny, jako je vadný dávkovací šnek nebo poškozené matrice, tak i důvody související s materiálem. V tomto případě je nezbytné průběžné sledování hmotnosti tablet pomocí inline vah nebo kamerové kontroly. V praxi se často zjistí, že i malé změny v granulátu – například v důsledku změn suroviny nebo stupně sušení – mohou mít významný vliv na přesnost dávkování.
Neměly by se podceňovat ani mechanické nebo softwarové chyby v samotném lisu. Nedostatečná kalibrace senzorů lisovací síly, opotřebovaná ložiska, nepřesné výškové nastavení razníků nebo nesprávně nastavené parametry v řídicím systému mohou vést k obtížně identifikovatelným, ale závažným výrobním chybám. Proto je pravidelná údržba a přesná dokumentace změn a servisních intervalů nanejvýš důležitá. K spolehlivosti procesu významně přispívá i školení obsluhy v používání řídicích systémů a diagnostika chyb.
Fazit: Prozessverständnis ist der Schlüssel zur Fehlerbehebung bei Tablettenpressen
Die meisten Probleme an Tablettenpressen entstehen durch das Zusammenspiel von Maschinenparametern, Materialeigenschaften und Umgebungsbedingungen. Capping, Sticking, Laminieren und Gewichtsschwankungen lassen sich meist über Granulatkontrolle, angepasste Pressgeschwindigkeit, saubere Werkzeuge und kalibrierte Sensorik beheben. Wer Ursachen versteht, regelmäßig wartet und das Bedienpersonal schult, reagiert nicht nur schneller, sondern beugt Störungen vor. Das senkt Ausfallzeiten und Produktionskosten und sichert die Arzneimittelsicherheit.
Häufige Probleme an Tablettenpressen: Ursachen und Lösungen
Problem
Typische Ursachen
Lösungsansätze
Capping (Abplatzen der Ober- oder Unterseite)
Zu wenig Bindemittel, falsche Feuchtigkeit, zu hohe Pressgeschwindigkeit, zu feine Partikel, ungleichmäßiger Pulverfluss
Granulat auf Fließfähigkeit und Feuchtigkeit prüfen, Geschwindigkeit senken, Bindemittelanteil anpassen
Sticking (Anhaften an Stempeln und Matrizen)
Zu feuchtes Granulat, unzureichend beschichtete Stempel, hygroskopische Hilfsstoffe, klebrige Wirkstoffe
Werkzeuge regelmäßig reinigen, passende Schmier- oder Trennmittel wählen, Rezeptur anpassen
Laminieren (horizontale Spaltung)
Zu schnelle Entlüftung, zu geringe Kompression, fehlerhafte Granulierung, Kompressionsprofil passt nicht zum Produkt
Geschwindigkeit reduzieren, zweistufige Kompression nutzen, plastische Verformbarkeit der Füllstoffe prüfen
Gewichtsschwankungen
Schlechte Fließfähigkeit, hohe Geschwindigkeit, defekte Dosierschnecke, beschädigte Matrizen, veränderte Rohstoffe oder Trocknungsgrad
Inline-Waagen oder Kamerakontrolle einsetzen, Mechanik prüfen, Granulat stabilisieren
Regelmäßige Wartung, Kalibrierung, Dokumentation von Änderungen, Schulung des Personals
FAQ: Probleme bei Tablettenpressen
Was bedeutet Capping bei Tabletten? Capping bedeutet, dass die obere oder untere Schicht einer Tablette während oder kurz nach dem Auswurf abplatzt. Häufige Ursachen sind zu wenig Bindemittel, falsche Feuchtigkeit oder eine zu hohe Pressgeschwindigkeit. Abhilfe schaffen eine bessere Granulatkontrolle und eine reduzierte Geschwindigkeit.
Warum kleben Tabletten an den Stempeln (Sticking)? Tabletten kleben meist, weil das Granulat zu feucht ist, die Stempel nicht ausreichend beschichtet sind oder hygroskopische Hilfsstoffe verwendet werden. Regelmäßiges Reinigen der Presswerkzeuge und geeignete Trennmittel lösen das Problem in den meisten Fällen.
Warum spalten sich Tabletten horizontal (Laminieren)? Das Laminieren entsteht, wenn die Luft zu schnell entweicht, die Kompression nicht ausreicht oder das Granulat fehlerhaft ist. Eine geringere Pressgeschwindigkeit oder eine zweistufige Kompression hilft in der Regel.
Was tun bei schwankendem Tablettengewicht? Zuerst sollten Fließfähigkeit des Granulats, Dosierschnecke und Matrizen geprüft werden. Inline-Waagen oder kamerabasierte Kontrollen erkennen Abweichungen früh. Auch kleine Änderungen bei Rohstoff oder Trocknungsgrad können das Gewicht beeinflussen.
Die Produktionsgeschwindigkeit einer Tablettenpresse ist ein entscheidender Faktor für die Wirtschaftlichkeit industrieller Fertigungsprozesse. Ob in der pharmazeutischen Industrie, bei der...
Eine moderne Tablettenpressmaschine ist das technologische Herzstück der modernen pharmazeutischen Produktion, der chemischen Industrie sowie der Herstellung von Nahrungsergänzungsmitteln. Als...
Die moderne Pharmaindustrie und die Nahrungsergänzungsmittelbranche stehen kontinuierlich vor der Herausforderung, enorme Stückzahlen bei gleichbleibend hoher Qualität zu produzieren. Hier...
Die Herstellung von Tabletten hat sich im Laufe der Jahrzehnte von einem einfachen handwerklichen Prozess zu einer hochkomplexen, technologisch fortgeschrittenen...