Troubleshooting common problems with tablet presses
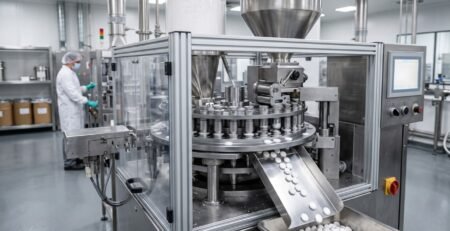
Tablet manufacturing is a highly precise process in which various factors must be precisely coordinated to produce uniform, stable, and standard-compliant tablets. Tablet presses, whether eccentric or rotary, are at the heart of production. Despite state-of-the-art technology and automation, malfunctions and quality issues regularly occur in everyday production. These problems must be identified and resolved quickly to avoid production downtime or defective batches. This article examines the most common problems with tablet presses, their causes, and troubleshooting methods in a practical context.
A key problem that frequently occurs is so-called "capping" – the chipping of the upper or lower tablet layer during or shortly after the ejection phase. This phenomenon can be caused by insufficient binder concentration, incorrect moisture levels, or excessively high compression speed. Uneven powder flow or the use of excessively fine particles in the granules can also promote capping. In practice, careful granule control, particularly with regard to flowability and moisture content, is crucial. Modern presses are equipped with sensors to monitor compression pressure and tablet consistency, but manual control and fine adjustment remain a critical factor.
Another widespread problem is "sticking," where granules stick to the punches or dies. This leads to uneven tablet shapes, weight fluctuations, and can, over time, damage machine components. Causes can include excessively moist granules, inadequately coated punches, or the use of hygroscopic excipients. Regular cleaning of the pressing tools and the selection of suitable lubricants or release agents play a key role here. In some cases, an adjustment to the formulation is necessary, especially if certain active ingredients tend to stick.
Lamination also frequently presents a challenge. This occurs when the tablets split horizontally, indicating excessively rapid deaeration, insufficient compression, or faulty granulation. Lamination is often an indicator that the compression profile is not optimally tailored to the product. Reducing the speed or switching to two-stage compression can remedy this situation. At the same time, it is important to check whether the fillers used have sufficient plastic deformability.
In addition, problems with weight consistency often arise, especially at high pressing speeds or with powders with poor flowability. Fluctuations in tablet weight can have both mechanical causes, such as a faulty dosing screw or damaged dies, and material-related reasons. Continuous monitoring of tablet weights using inline scales or camera-based inspection is essential here. In practice, it is often found that even small changes in the granulate—for example, due to changes in the raw material or the degree of drying—can have a significant impact on dosing accuracy.
Mechanical or software errors in the press itself should also not be underestimated. Inadequate calibration of the press force sensors, worn bearings, inaccurate height adjustment of the punches, or incorrectly set parameters in the control system can lead to difficult-to-identify but serious production errors. Therefore, regular maintenance and precise documentation of changes and service intervals are of utmost importance. Training of operating personnel in the use of the control systems and error diagnostics also contributes significantly to process reliability.
Fazit: Prozessverständnis ist der Schlüssel zur Fehlerbehebung bei Tablettenpressen
Die meisten Probleme an Tablettenpressen entstehen durch das Zusammenspiel von Maschinenparametern, Materialeigenschaften und Umgebungsbedingungen. Capping, Sticking, Laminieren und Gewichtsschwankungen lassen sich meist über Granulatkontrolle, angepasste Pressgeschwindigkeit, saubere Werkzeuge und kalibrierte Sensorik beheben. Wer Ursachen versteht, regelmäßig wartet und das Bedienpersonal schult, reagiert nicht nur schneller, sondern beugt Störungen vor. Das senkt Ausfallzeiten und Produktionskosten und sichert die Arzneimittelsicherheit.
Häufige Probleme an Tablettenpressen: Ursachen und Lösungen
Problem
Typische Ursachen
Lösungsansätze
Capping (Abplatzen der Ober- oder Unterseite)
Zu wenig Bindemittel, falsche Feuchtigkeit, zu hohe Pressgeschwindigkeit, zu feine Partikel, ungleichmäßiger Pulverfluss
Granulat auf Fließfähigkeit und Feuchtigkeit prüfen, Geschwindigkeit senken, Bindemittelanteil anpassen
Sticking (Anhaften an Stempeln und Matrizen)
Zu feuchtes Granulat, unzureichend beschichtete Stempel, hygroskopische Hilfsstoffe, klebrige Wirkstoffe
Werkzeuge regelmäßig reinigen, passende Schmier- oder Trennmittel wählen, Rezeptur anpassen
Laminieren (horizontale Spaltung)
Zu schnelle Entlüftung, zu geringe Kompression, fehlerhafte Granulierung, Kompressionsprofil passt nicht zum Produkt
Geschwindigkeit reduzieren, zweistufige Kompression nutzen, plastische Verformbarkeit der Füllstoffe prüfen
Gewichtsschwankungen
Schlechte Fließfähigkeit, hohe Geschwindigkeit, defekte Dosierschnecke, beschädigte Matrizen, veränderte Rohstoffe oder Trocknungsgrad
Inline-Waagen oder Kamerakontrolle einsetzen, Mechanik prüfen, Granulat stabilisieren
Regelmäßige Wartung, Kalibrierung, Dokumentation von Änderungen, Schulung des Personals
FAQ: Probleme bei Tablettenpressen
Was bedeutet Capping bei Tabletten? Capping bedeutet, dass die obere oder untere Schicht einer Tablette während oder kurz nach dem Auswurf abplatzt. Häufige Ursachen sind zu wenig Bindemittel, falsche Feuchtigkeit oder eine zu hohe Pressgeschwindigkeit. Abhilfe schaffen eine bessere Granulatkontrolle und eine reduzierte Geschwindigkeit.
Warum kleben Tabletten an den Stempeln (Sticking)? Tabletten kleben meist, weil das Granulat zu feucht ist, die Stempel nicht ausreichend beschichtet sind oder hygroskopische Hilfsstoffe verwendet werden. Regelmäßiges Reinigen der Presswerkzeuge und geeignete Trennmittel lösen das Problem in den meisten Fällen.
Warum spalten sich Tabletten horizontal (Laminieren)? Das Laminieren entsteht, wenn die Luft zu schnell entweicht, die Kompression nicht ausreicht oder das Granulat fehlerhaft ist. Eine geringere Pressgeschwindigkeit oder eine zweistufige Kompression hilft in der Regel.
Was tun bei schwankendem Tablettengewicht? Zuerst sollten Fließfähigkeit des Granulats, Dosierschnecke und Matrizen geprüft werden. Inline-Waagen oder kamerabasierte Kontrollen erkennen Abweichungen früh. Auch kleine Änderungen bei Rohstoff oder Trocknungsgrad können das Gewicht beeinflussen.
Die Produktionsgeschwindigkeit einer Tablettenpresse ist ein entscheidender Faktor für die Wirtschaftlichkeit industrieller Fertigungsprozesse. Ob in der pharmazeutischen Industrie, bei der...
Eine moderne Tablettenpressmaschine ist das technologische Herzstück der modernen pharmazeutischen Produktion, der chemischen Industrie sowie der Herstellung von Nahrungsergänzungsmitteln. Als...
Die moderne Pharmaindustrie und die Nahrungsergänzungsmittelbranche stehen kontinuierlich vor der Herausforderung, enorme Stückzahlen bei gleichbleibend hoher Qualität zu produzieren. Hier...
Die Herstellung von Tabletten hat sich im Laufe der Jahrzehnte von einem einfachen handwerklichen Prozess zu einer hochkomplexen, technologisch fortgeschrittenen...