Dépannage des problèmes courants avec les presses à comprimés
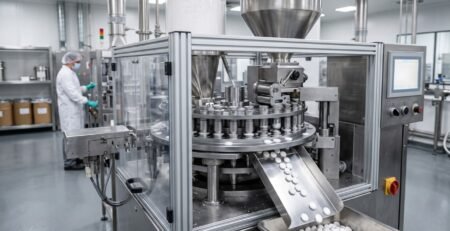
La fabrication de comprimés est un processus de haute précision où divers facteurs doivent être coordonnés avec précision pour produire des comprimés uniformes, stables et conformes aux normes. Les presses à comprimés, qu'elles soient excentriques ou rotatives, sont au cœur de la production. Malgré une technologie et une automatisation de pointe, des dysfonctionnements et des problèmes de qualité surviennent régulièrement au quotidien. Ces problèmes doivent être identifiés et résolus rapidement afin d'éviter les arrêts de production ou les lots défectueux. Cet article examine les problèmes les plus courants des presses à comprimés, leurs causes et les méthodes de dépannage dans un contexte pratique.
Un problème majeur fréquent est le « capping » : l'écaillage de la couche supérieure ou inférieure du comprimé pendant ou peu après la phase d'éjection. Ce phénomène peut être dû à une concentration insuffisante de liant, à un taux d'humidité incorrect ou à une vitesse de compression excessive. Un écoulement irrégulier de la poudre ou l'utilisation de particules trop fines dans les granulés peuvent également favoriser le coiffage. En pratique, un contrôle minutieux des granulés, notamment en ce qui concerne leur fluidité et leur teneur en humidité, est crucial. Les presses modernes sont équipées de capteurs pour surveiller la pression de compression et la consistance des comprimés, mais le contrôle manuel et le réglage fin restent des facteurs critiques.
Un autre problème fréquent est le « collage », où les granulés adhèrent aux poinçons ou aux matrices. Cela entraîne des formes de comprimés irrégulières, des fluctuations de poids et peut, à terme, endommager les composants de la machine. Les causes peuvent être des granulés trop humides, des poinçons mal enrobés ou l'utilisation d'excipients hygroscopiques. Le nettoyage régulier des outils de pressage et le choix de lubrifiants ou d'agents de démoulage adaptés jouent ici un rôle essentiel. Dans certains cas, un ajustement de la formulation est nécessaire, notamment si certains principes actifs ont tendance à coller.
Le laminage présente également souvent un défi. Cela se produit lorsque les comprimés se fendent horizontalement, ce qui indique une désaération trop rapide, une compression insuffisante ou une granulation défectueuse. Le laminage indique souvent que le profil de compression n'est pas parfaitement adapté au produit. Réduire la vitesse ou passer à une compression en deux étapes peut remédier à ce problème. Parallèlement, il est important de vérifier que les charges utilisées présentent une déformabilité plastique suffisante.
De plus, des problèmes de régularité du poids surviennent souvent, notamment à des vitesses de pressage élevées ou avec des poudres peu fluides. Les fluctuations de poids des comprimés peuvent avoir des causes mécaniques, comme une vis de dosage défectueuse ou des matrices endommagées, ou liées au matériau. Une surveillance continue du poids des comprimés à l'aide de balances intégrées ou d'inspections par caméra est essentielle. En pratique, on constate souvent que même de faibles variations dans le granulat, dues par exemple à des changements de matière première ou de degré de séchage, peuvent avoir un impact significatif sur la précision du dosage.
Les erreurs mécaniques ou logicielles au sein de la presse ne doivent pas non plus être sous-estimées. Un mauvais calibrage des capteurs de force de la presse, des roulements usés, un réglage imprécis de la hauteur des poinçons ou un mauvais réglage des paramètres du système de commande peuvent entraîner des erreurs de production graves, mais difficiles à identifier. Par conséquent, un entretien régulier et une documentation précise des modifications et des intervalles d'entretien sont essentiels. La formation du personnel d'exploitation à l'utilisation des systèmes de commande et au diagnostic des erreurs contribue également de manière significative à la fiabilité du processus.
Fazit: Prozessverständnis ist der Schlüssel zur Fehlerbehebung bei Tablettenpressen
Die meisten Probleme an Tablettenpressen entstehen durch das Zusammenspiel von Maschinenparametern, Materialeigenschaften und Umgebungsbedingungen. Capping, Sticking, Laminieren und Gewichtsschwankungen lassen sich meist über Granulatkontrolle, angepasste Pressgeschwindigkeit, saubere Werkzeuge und kalibrierte Sensorik beheben. Wer Ursachen versteht, regelmäßig wartet und das Bedienpersonal schult, reagiert nicht nur schneller, sondern beugt Störungen vor. Das senkt Ausfallzeiten und Produktionskosten und sichert die Arzneimittelsicherheit.
Häufige Probleme an Tablettenpressen: Ursachen und Lösungen
Problem
Typische Ursachen
Lösungsansätze
Capping (Abplatzen der Ober- oder Unterseite)
Zu wenig Bindemittel, falsche Feuchtigkeit, zu hohe Pressgeschwindigkeit, zu feine Partikel, ungleichmäßiger Pulverfluss
Granulat auf Fließfähigkeit und Feuchtigkeit prüfen, Geschwindigkeit senken, Bindemittelanteil anpassen
Sticking (Anhaften an Stempeln und Matrizen)
Zu feuchtes Granulat, unzureichend beschichtete Stempel, hygroskopische Hilfsstoffe, klebrige Wirkstoffe
Werkzeuge regelmäßig reinigen, passende Schmier- oder Trennmittel wählen, Rezeptur anpassen
Laminieren (horizontale Spaltung)
Zu schnelle Entlüftung, zu geringe Kompression, fehlerhafte Granulierung, Kompressionsprofil passt nicht zum Produkt
Geschwindigkeit reduzieren, zweistufige Kompression nutzen, plastische Verformbarkeit der Füllstoffe prüfen
Gewichtsschwankungen
Schlechte Fließfähigkeit, hohe Geschwindigkeit, defekte Dosierschnecke, beschädigte Matrizen, veränderte Rohstoffe oder Trocknungsgrad
Inline-Waagen oder Kamerakontrolle einsetzen, Mechanik prüfen, Granulat stabilisieren
Regelmäßige Wartung, Kalibrierung, Dokumentation von Änderungen, Schulung des Personals
FAQ: Probleme bei Tablettenpressen
Was bedeutet Capping bei Tabletten? Capping bedeutet, dass die obere oder untere Schicht einer Tablette während oder kurz nach dem Auswurf abplatzt. Häufige Ursachen sind zu wenig Bindemittel, falsche Feuchtigkeit oder eine zu hohe Pressgeschwindigkeit. Abhilfe schaffen eine bessere Granulatkontrolle und eine reduzierte Geschwindigkeit.
Warum kleben Tabletten an den Stempeln (Sticking)? Tabletten kleben meist, weil das Granulat zu feucht ist, die Stempel nicht ausreichend beschichtet sind oder hygroskopische Hilfsstoffe verwendet werden. Regelmäßiges Reinigen der Presswerkzeuge und geeignete Trennmittel lösen das Problem in den meisten Fällen.
Warum spalten sich Tabletten horizontal (Laminieren)? Das Laminieren entsteht, wenn die Luft zu schnell entweicht, die Kompression nicht ausreicht oder das Granulat fehlerhaft ist. Eine geringere Pressgeschwindigkeit oder eine zweistufige Kompression hilft in der Regel.
Was tun bei schwankendem Tablettengewicht? Zuerst sollten Fließfähigkeit des Granulats, Dosierschnecke und Matrizen geprüft werden. Inline-Waagen oder kamerabasierte Kontrollen erkennen Abweichungen früh. Auch kleine Änderungen bei Rohstoff oder Trocknungsgrad können das Gewicht beeinflussen.
Die Produktionsgeschwindigkeit einer Tablettenpresse ist ein entscheidender Faktor für die Wirtschaftlichkeit industrieller Fertigungsprozesse. Ob in der pharmazeutischen Industrie, bei der...
Eine moderne Tablettenpressmaschine ist das technologische Herzstück der modernen pharmazeutischen Produktion, der chemischen Industrie sowie der Herstellung von Nahrungsergänzungsmitteln. Als...
Die moderne Pharmaindustrie und die Nahrungsergänzungsmittelbranche stehen kontinuierlich vor der Herausforderung, enorme Stückzahlen bei gleichbleibend hoher Qualität zu produzieren. Hier...
Die Herstellung von Tabletten hat sich im Laufe der Jahrzehnte von einem einfachen handwerklichen Prozess zu einer hochkomplexen, technologisch fortgeschrittenen...